What We Supply
Products
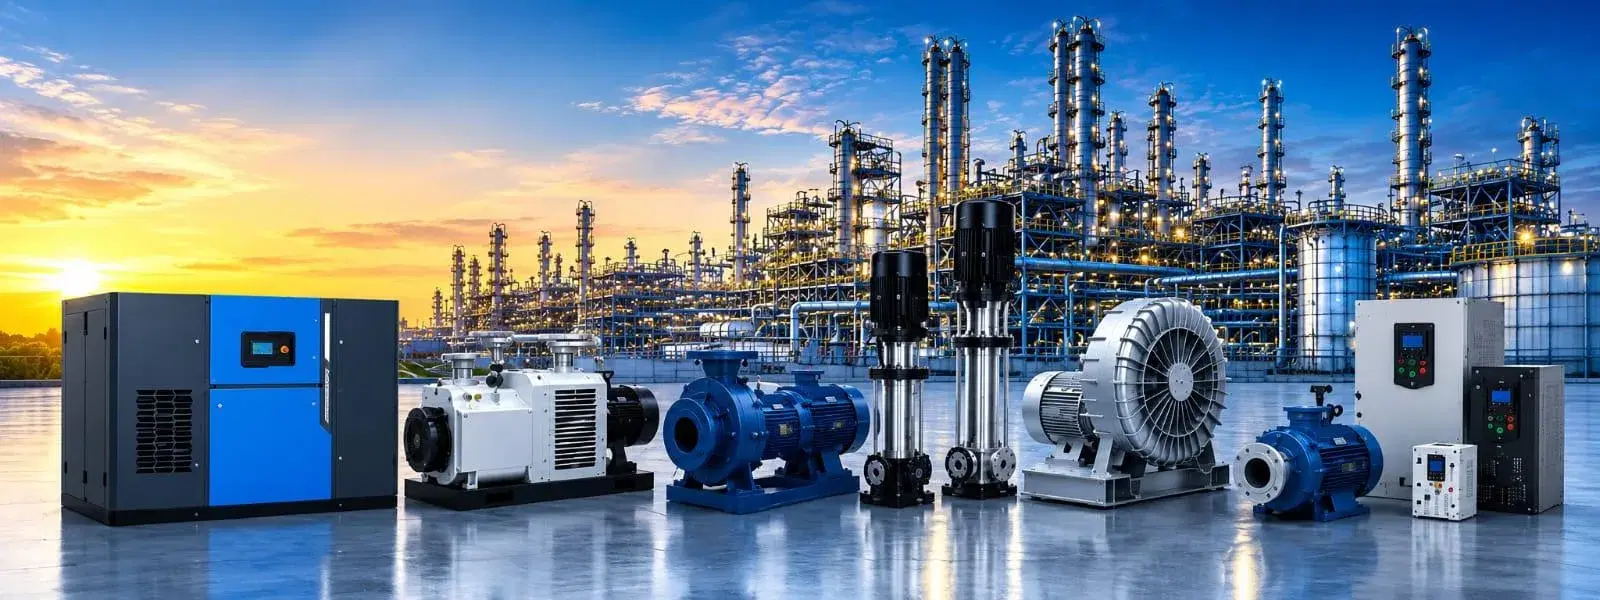
Air compressors, vacuum pumps, industrial pumps, turbo blowers, motors and VFDs for a wide range of industrial applications.
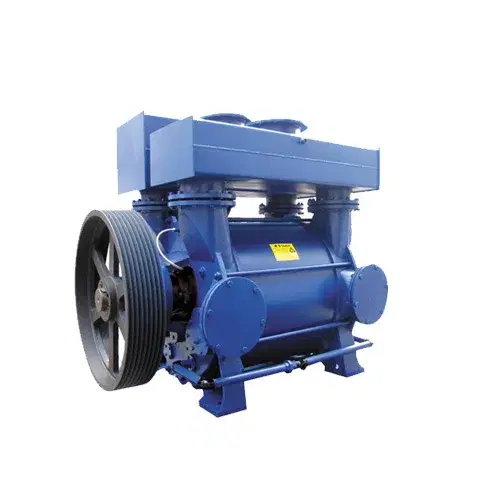
High-Capacity Liquid Ring Vacuum Pump
High-capacity single-stage liquid ring vacuum pump for paper, chemical and mining plants needing very large gas flows.
View details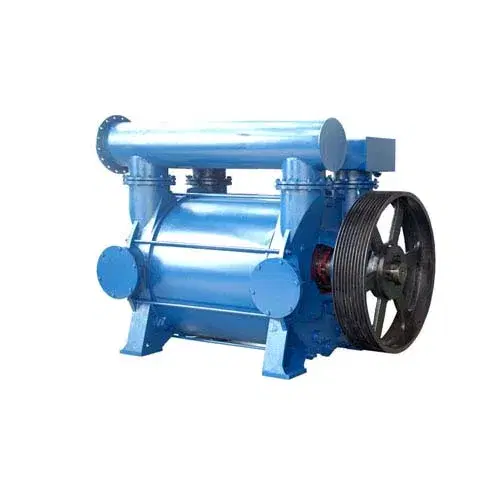
High-Efficiency Liquid Ring Vacuum Pump
Upgraded liquid ring vacuum pump delivering 6–8% higher efficiency than earlier 2BE models, with stainless-steel options.
View details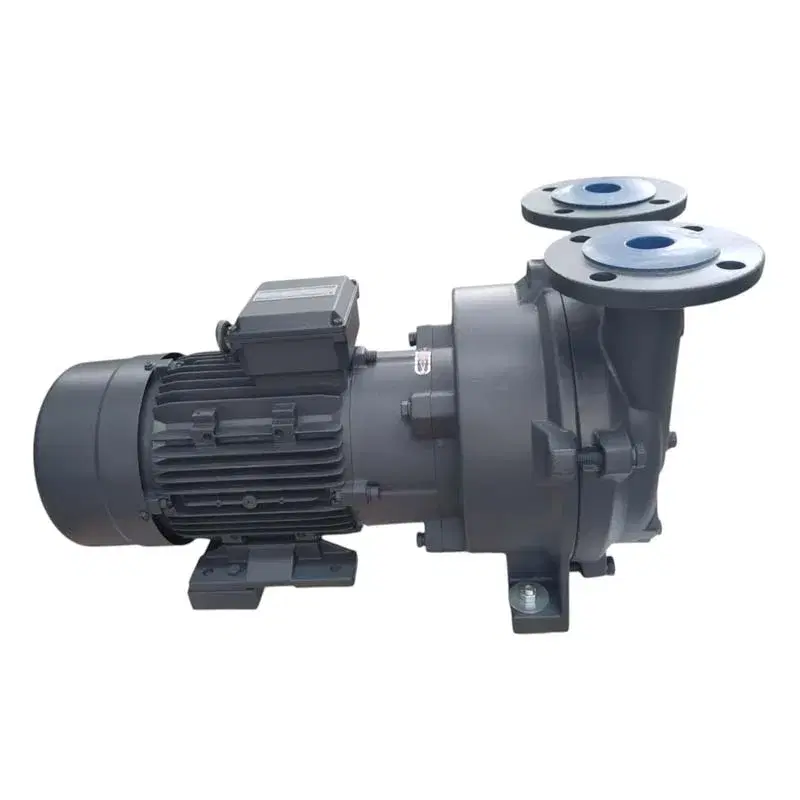
Compact Liquid Ring Vacuum Pump
Compact direct-coupled liquid ring pump and compressor with cavitation protection and optional explosion-proof build.
View details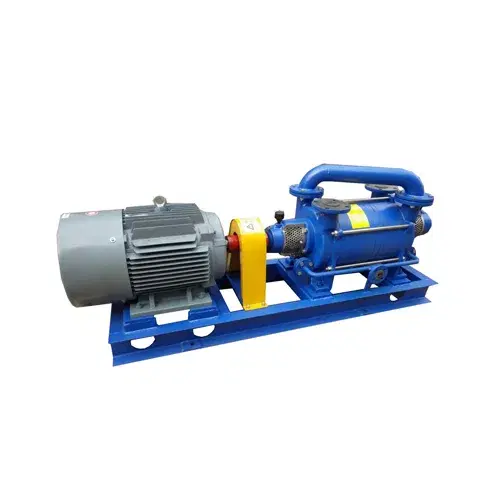
Double-Stage Liquid Ring Vacuum Pump
Double-stage water ring pump using water as the working medium, ideal for wet, dusty or flammable gas streams.
View details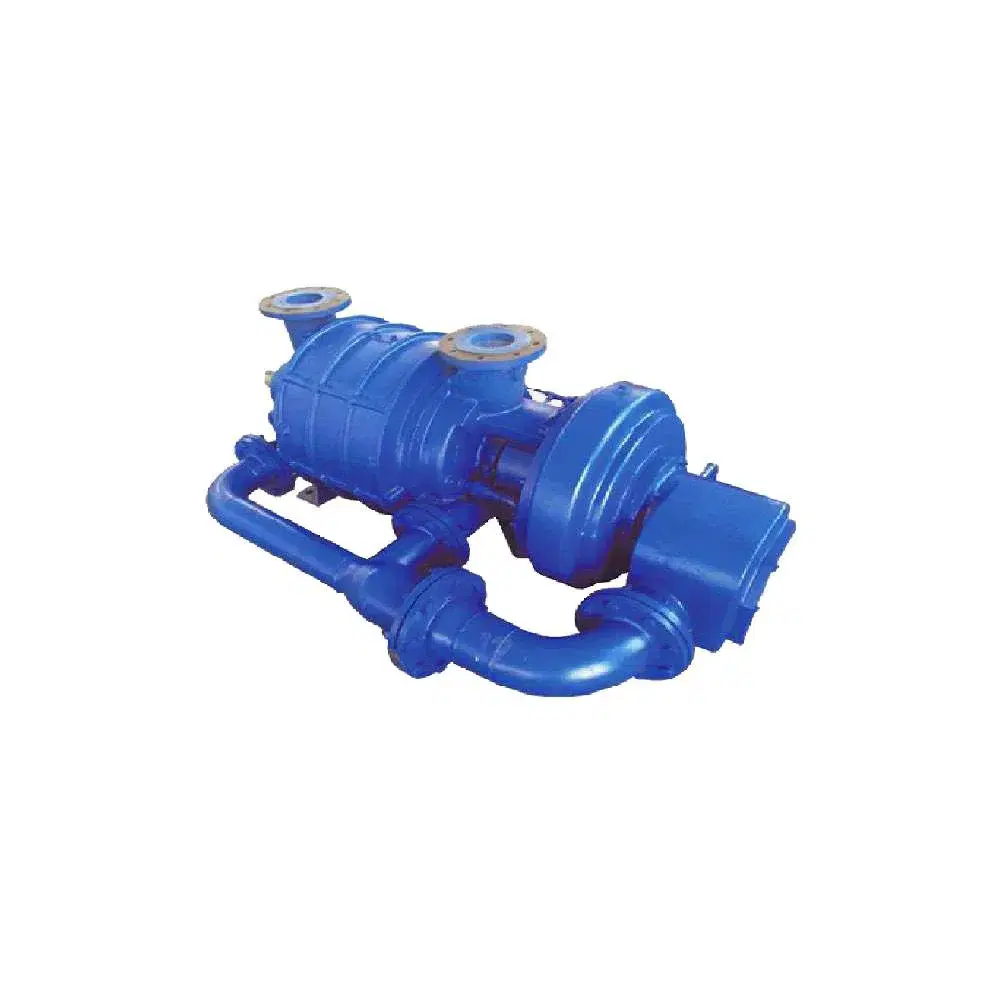
Cone Two-Stage Water Ring Vacuum Pump
Two-stage cone-port water ring pump built to condense and remove large vapour loads with dust, fibres and corrosive gases.
View details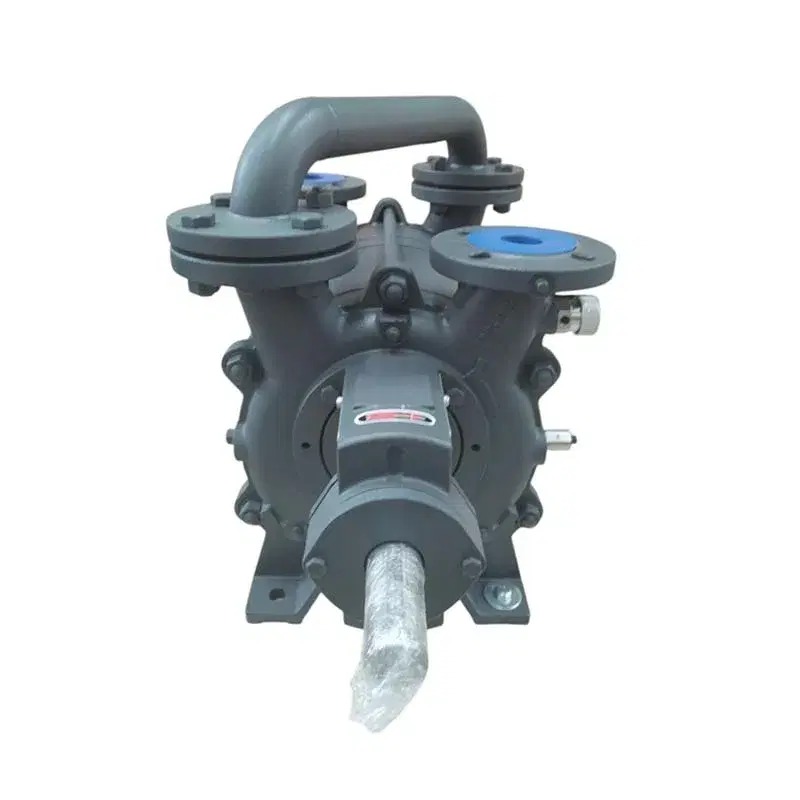
Double-Stage Liquid Ring Vacuum Pump
Two-stage liquid ring pump with 35–40% higher efficiency in high vacuum and lower energy use than single-stage designs.
View details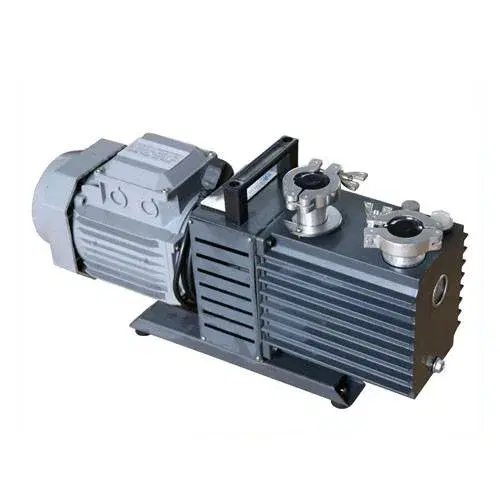
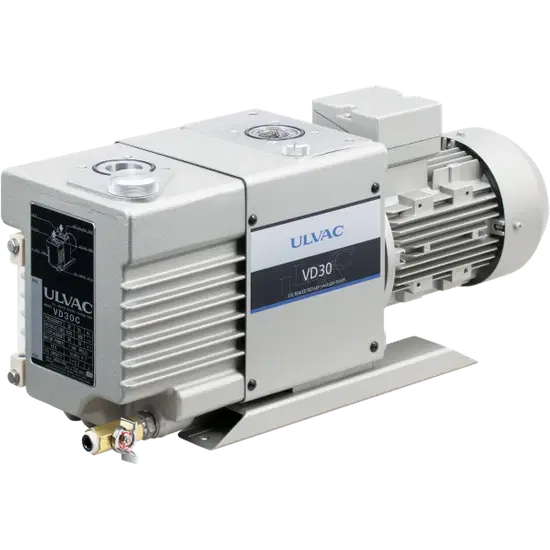
Direct-Drive Rotary Vane Vacuum Pump
Compact two-stage oil-sealed direct-drive rotary vane pump for laboratories, refrigeration and general vacuum work.
View details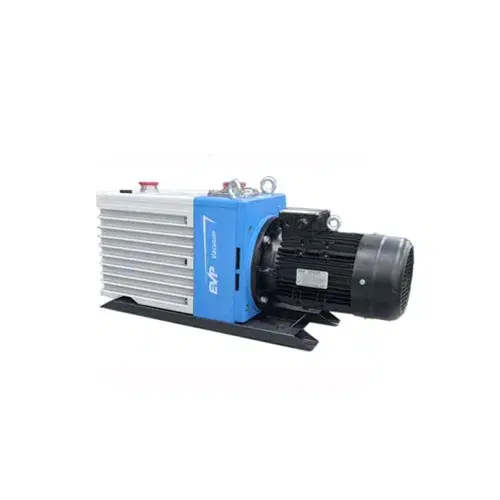
Two-Stage Rotary Vane Vacuum Pump
Direct-drive two-stage oil-sealed rotary vane pump with forced lubrication for lab, coating and semiconductor use.
View details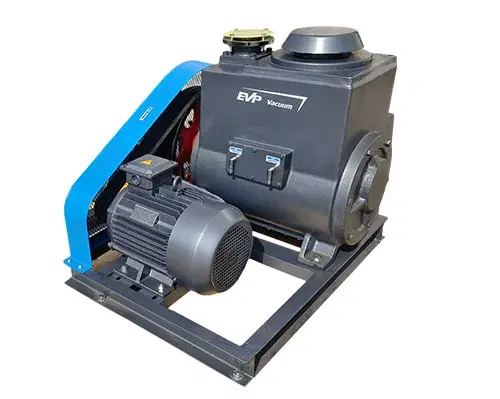
Belt-Driven Rotary Vane Vacuum Pump
Belt-driven two-stage rotary vane pump, well suited as a backing pump for roots vacuum systems.
View details